
Varför förstärkt introducerhylsa är viktigt i multi-level intravenös kanylering
Att designa komponenter för intravenös kanylering på flera nivåer är en krävande uppgift för enhetsingenjörer. En slangbana som måste bära flera kanaler, styrtrådar och hjälpinstrument kan misslyckas på förutsägbara sätt. Väggen kan böjas med en snäv radie, lumen kan kollapsa under axiell belastning eller tryckkraften kan klättra tills monteringen blir svår att kontrollera. Många av dessa problem kan inte lösas enbart med polymerval. De beror på hur slangväggen är uppbyggd och hur manteln beter sig vid upprepad hantering.
Den här artikeln tittar på slangsidan av problemet. Den fokuserar på det förstärkta höljet, som utgör den strukturella ryggraden i en intravenös kanylering på flera nivåer montering. Vi förklarar materialet och den strukturella logiken bakom en trådförstärkt introducermantel, prestandakriterierna som ingenjörer och inköpsteam bör kontrollera, de vanliga integrationsscenarierna och de anpassade tillverkningsalternativ som OEM-projekt vanligtvis kräver.
Allt innehåll är skrivet utifrån en leverantör av medicinska kateterkomponenter. Vi tillhandahåller halvfärdiga rör som nedströmstillverkare integrerar i sina egna färdiga enheter, så diskussionen förblir fokuserad på komponentdesign, dimensioner, material och tillverkningspraxis.
Förstå komponentkraven för multi-level cannulation
Vad kanylering på flera nivåer kräver av en enhetsdesigner
Ur en enhetsutvecklingssynpunkt behöver en åtkomstdesign med flera nivåer en stödstruktur som kan hålla sin form medan flera element passerar genom den. Höljet måste bibehålla en konsekvent innerdiameter längs hela sin arbetslängd, överföra tryckkraft utan att bucklas och återställa sin geometri efter att ha böjts. Designers behöver också slangen för att acceptera upprepad insättning och uttagning av instrument utan ytskador eller lumenförvrängning.
Eftersom dessa krav samverkar påverkar en förändring i en fastighet vanligtvis de andra. Ökad väggstyvhet förbättrar det radiella stödet men minskar flexibiliteten. Sänkning av friktionen hjälper instrumentets passage men kan göra en mantel svårare att fästa eller sammanfoga. Bra komponentval innebär att balansera dessa avvägningar mot den specifika geometrin och användningsförhållandena för den färdiga enheten.
Grundläggande prestandakriterier för införande mantelrör
Ingenjörs- och inköpsteam utvärderar vanligtvis förstärkta mantelrör mot en gemensam uppsättning kriterier. Tabellen nedan sammanfattar de mest efterfrågade egenskaperna och varför var och en är viktig på komponentnivå.
| Kriterium | Vad den beskriver | Varför det spelar roll |
|---|---|---|
| Böjmotstånd | Förmåga att böja sig utan att kollapsa | Håller lumen öppen under routing |
| Radiellt stöd | Motstånd mot väggdeformation | Skyddar arbetskanalen |
| Kontrollerad flexibilitet | Böjstyvhet längs längden | Matchar målvägens geometri |
| Låg ytfriktion | Enkel instrumentpassage | Minskar tryckkraftsvariation |
| Kemisk beständighet | Stabilitet med kontrastmedel och lösningsmedel | Stöder färdig enhetskompatibilitet |
| Steriliseringstolerans | Dimensionell stabilitet efter sterilisering | Bevarar geometri över bearbetningen |
En förstärkt vaskulär åtkomstkateterslang som uppfyller dessa kriterier konsekvent är lättare att integrera, validera och skala. Leverantörer som kan dokumentera testresultat mot varje kriterium hjälper sina kunder att minska utvecklingstiden.
Struktur av en trådförstärkt införandemantel
FEP som basmaterial för kärlslangar
Fluorerad etenpropen, vanligen kallad FEP, används ofta som polymerskikt i förstärkta mantelrör. Den erbjuder låg ytfriktion, god optisk klarhet, motståndskraft mot många kemikalier och lösningsmedel och kompatibilitet med vanliga steriliseringsmetoder. Dessa egenskaper gör FEP till en praktisk bas för en FEP vaskulär åtkomstslida där smidig instrumentpassage och pålitligt väggbeteende krävs.
FEP bearbetar också bra till tunna väggar. Ingenjörer kan justera väggtjockleken inom ett smalt område för att balansera lumenstorleken mot den totala ytterdiametern. Detta spelar roll i flernivåkonstruktioner, där varje bråkdel av en millimeter påverkar hur många element som kan dela ett begränsat tvärsnitt.
Fjäderspiralförstärkning för interventionell manteldesign
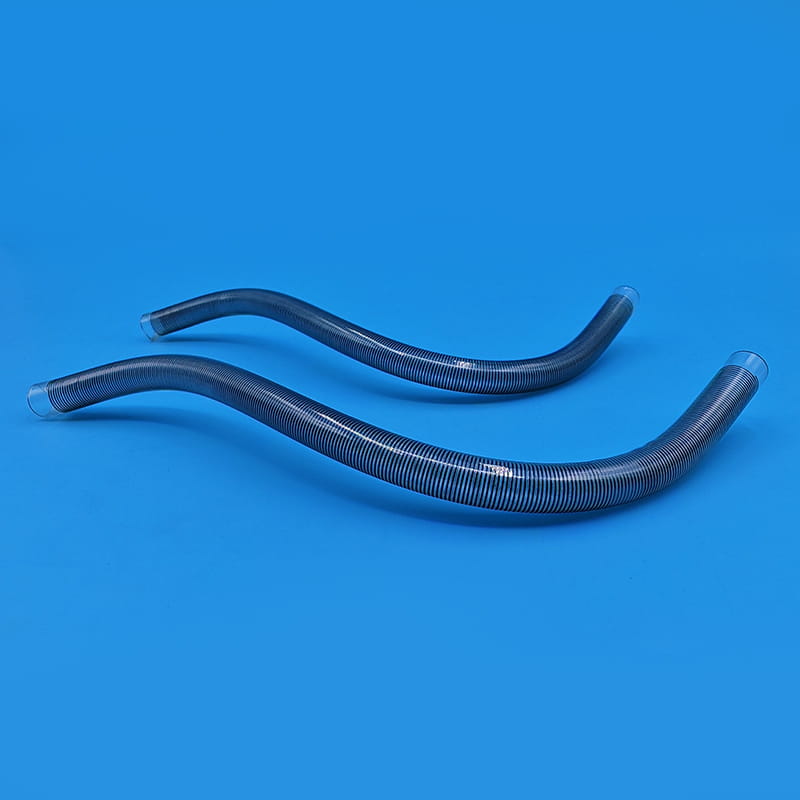
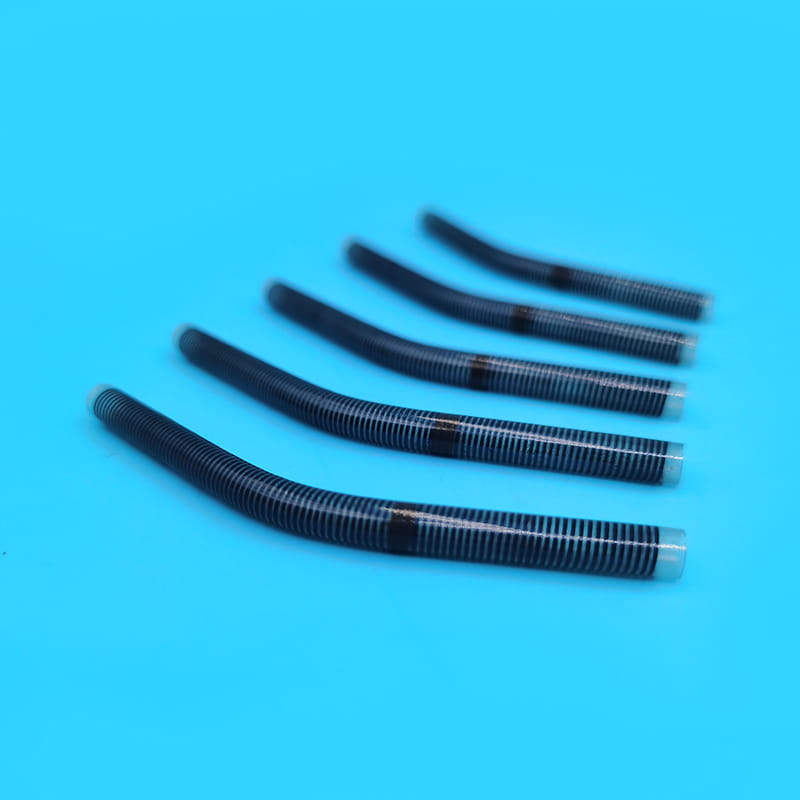
En fjäderförstärkt FEP-mantel placerar en spiralformad metalltråd mellan två polymerskikt. Spolen bär ringbelastning, så att väggen motstår att plattas ut när slangen böjs eller trycks. Polymerskikten håller i sin tur lumen slät och tätar spolen från arbetsmiljön. Resultatet är en mantel som förblir flexibel längs sin längd samtidigt som den bibehåller en öppen kanal.
Spolens geometri styr mycket av prestandan. Tråddiameter, stigning och antalet spolvarv per längdenhet påverkar vardera styvhet och kinkmotstånd. En snävare stigning ökar generellt det radiella stödet och minskar böjradien vid vilken väggen börjar deformeras, medan en bredare stigning ökar flexibiliteten. Komponentdesigners väljer dessa parametrar enligt målvägen och de instrument som måste passera genom manteln.
Bilden nedan visar den skiktade väggstrukturen som används i en typisk trådförstärkt införingsmantel.
Designfördelar med fjäderförstärkt FEP-mantel
Den förstärkta strukturen ger flera praktiska fördelar för komponentleverantörer och enhetsteamen som integrerar sina slangar. Dessa fördelar är mest synliga när ett hölje måste fungera tillförlitligt över många insättningar och i snäva vägar.
Böjmotstånd
Spolen håller lumen öppen under böjning, vilket minskar risken för att väggen kollapsar under enhetens utbyggnad.
Balanserad styvhet
Radiellt stöd och flexibilitet kan stämmas samman genom spolens stigning och polymerens väggtjocklek.
Smidig lumen
FEP-innerfodret ger låg friktion och stödjer konsekvent passage av hjälpinstrument.
Processkompatibilitet
FEP tolererar vanliga steriliseringsvägar och kemikalieexponeringar som finns i färdiga enhetsarbetsflöden.
- Lägre risk för komponentfel under enhetsmontering och hantering.
- Mer repeterbar tryckkraft när instrument byts ut genom manteln.
- Bättre dimensionsstabilitet över bearbetnings- och steriliseringsstegen.
- Större designfrihet för kunder som behöver en anpassad längd eller diameter.
För en komponentleverantör är det centrala värdet av en förstärkt struktur förutsägbarhet. Ett hölje som uppför sig på samma sätt över produktionspartier låter nedströmstillverkaren fokusera på färdig enhetsvalidering snarare än slangvariation.
Vanliga applikationer för förstärkta införande mantelkomponenter
Komponent för utveckling av central venös accessenhet
Centrala venösa accessanordningar kräver ofta ett hölje som kan hålla en definierad kanal medan den färdiga produkten leds genom en längre och ibland krökt bana. En förstärkt design med kontrollerad styvhet ger enhetsutvecklaren en stabil slangplattform som kan anpassas till olika kateterlängder och spetskonfigurationer.
Perkutan ingreppsslang för åtkomsthylsa
I familjer med interventionsanordningar, a vaskulär slida måste tåla upprepad passage av guidetrådar, dilatatorer och sekundära katetrar. Fjäderförstärkta FEP-slangar väljs ofta här eftersom spolen motstår kollaps medan den släta linern håller friktionen hanterbar över flera utbyten.
Stödslang för flerkanalsaggregat
Flerkanaliga enheter kombinerar flera funktionella rör till en färdig enhet. Det förstärkta höljet kan tjäna som det yttre stödelementet som håller kanalerna på plats, bibehåller avstånd och förhindrar att en kanal förvränger en annan under hantering. Ingenjörer som arbetar med dessa sammansättningar ber vanligtvis leverantörer om tydliga dimensionstoleranser och konsekvent spolgeometri över hela längden.
- Bekräfta antalet kanaler och deras nödvändiga utrymmen.
- Definiera färdvägen, inklusive förväntade böjradier.
- Välj spolens stigning och väggtjocklek som matchar styvhetsmålet.
- Verifiera manteln mot de instrumentstorlekar som den måste acceptera.
Anpassade tillverkningsalternativ för OEM-projekt
De flesta enhetsutvecklingsprojekt använder inte katalogdimensioner som de är. OEM-team behöver vanligtvis ett hölje som är anpassat till en specifik färdig enhet, och det är här anpassad komponenttillverkning blir viktig. En kapabel leverantör kan justera huvuddimensionerna, lägga till sekundär bearbetning och dokumentera materialkedjan.
Anpassade dimensionella alternativ
Måtten nedan är typiska intervall för förstärkta mantelrör. Slutvärden bekräftas alltid mot ritningen och projektkraven.
| Parameter | Typiskt exempelintervall | Designpåverkan |
|---|---|---|
| Innerdiameter | 0,5 till 6,0 mm | Ställer in instrumentspelet |
| Ytterdiameter | 0,8 till 8,0 mm | Ställer in fotavtrycket i monteringen |
| Väggtjocklek | 0,10 till 0,30 mm | Balanserar stöd och lumenstorlek |
| Spolens stigning | 0,3 till 1,2 mm | Kontrollerar flexibilitet och kinkmotstånd |
| Total längd | 100 till 1200 mm | Matchar enhetens väglängd |
Sekundära bearbetningstjänster
Utöver basslangen kräver OEM-projekt ofta sekundärt arbete. Hål i sidoväggen kan stansas för att tillåta åtkomst till vätska eller instrument vid definierade punkter. Spetsformning kan ge en kontrollerad ändgeometri för sammanfogning eller tätning. Kapning till fast längd säkerställer att varje del matchar monteringsritningen. Varje steg bör dokumenteras med sin tolerans och kontrollmetod så att kunden kan spåra den färdiga komponenten.
Arbetsflödet nedan visar ett typiskt anpassat projekt från ritgranskning till leverans.
Ytbehandling och alternativa material
Beroende på applikationen kan en kund begära en hydrofil ytbehandling för att minska friktionen när höljet vätas, eller kan be om en alternativ polymerbas av medicinsk kvalitet för en specifik kemisk miljö. Varje ändring ändrar bearbetningsfönstret och testplanen, så dessa alternativ bör definieras tidigt i projektet.
Materialspårbarhet och dokumentation
Medicinsk kvalitetsdokumentation är en central del av att leverera OEM-komponenter. Batchspårbarhet länkar varje färdig längd tillbaka till dess råmaterialparti. Materialcertifikat och måttbesiktningsprotokoll kan följa med varje försändelse, vilket stödjer kundens eget kvalitetssystem och revisionskrav. Att begära ett specifikationsblad och en provtestplan i början av ett projekt är ett effektivt sätt att anpassa förväntningarna.
Hur man väljer förstärkt mantelrör för ditt projekt
Kritiska tekniska parametrar att utvärdera
När man jämför leverantörer av armerad mantel bör ingenjörer se bortom nominella dimensioner. Följande parametrar ger en mer komplett bild av hur slangen kommer att bete sig under drift.
- Sprängtryck och väggintegritet under intern belastning.
- Böjcykellivslängd, som visar hur strukturen håller sig efter upprepad böjning.
- Friktionskoefficient på innerfodret för instrumentpassage.
- Ljustransmission, användbart när enheten kräver visuell inspektion av lumen.
- Utmattningsbeständighet hos spole-till-polymerbindningen under den förväntade livslängden.
Matchande höljespecifikation till enhetens design
Specifikationen bör följa enhetens arkitektur. Börja med att räkna kanalerna som manteln måste stödja och det största instrumentet som måste passera genom det. Därefter definierar du ruttvägen och böjradien som den färdiga enheten kommer att se. Dessa ingångar bestämmer innerdiametern, spolens stigning och väggtjocklek. Slutligen, bekräfta den totala längden och eventuella sekundära bearbetningsbehov. En leverantör som ställer dessa frågor tidigt har vanligtvis bättre förutsättningar att leverera en slanglösning som passar designen utan omarbetning.
Testnings- och valideringsmetod för mantelkomponenter
En förstärkt mantel bör valideras mot samma förhållanden som den färdiga enheten kommer att uppleva. En praktisk valideringsplan kombinerar vanligtvis dimensionell inspektion, mekanisk testning och processkompatibilitetskontroller. Dimensionell inspektion bekräftar innerdiameter, ytterdiameter, väggtjocklek och längd mot ritningen. Mekanisk testning mäter krökningsradie, radiell deformation under belastning och böjcykelprestanda. Processkompatibilitetskontroller bekräftar att slangen behåller sin geometri efter sterilisering och exponering för vätskorna som används i den färdiga enheten.
- Måttbesiktning av varje parti mot godkänd ritning.
- Böj- och kollapstestning vid minsta böjradie.
- Upprepad böj- och tryckcykling för att observera strukturella förändringar.
- Eftersterilisering dimensionell och visuell granskning.
Genom att dela en tydlig testplan med leverantören kan båda parter komma överens om acceptansgränser innan produktionen påbörjas. Detta undviker tvister senare och förkortar vägen från prototyp till släppt komponent.
Vanliga frågor
F1: Vad används en trådförstärkt introducermantel till?
Det är en halvfärdig slangkomponent som ger strukturellt stöd, en öppen lumen och kontrollerad flexibilitet i en färdig enhet. Enhetstillverkare integrerar den i sammansättningar som kräver en stabil kanal för guidetrådar och hjälpinstrument.
F2: Varför används FEP i stor utsträckning för slangar för vaskulär access?
FEP erbjuder låg ytfriktion, god kemikaliebeständighet, optisk klarhet och kompatibilitet med vanliga steriliseringsmetoder. Den bearbetas också till tunna, enhetliga väggar, vilket hjälper designers att hålla lumen stor i förhållande till den yttre diametern.
F3: Kan en fjäderförstärkt mantel appliceras på intravenösa kanyler med flera nivåer?
Ja. Spolskiktet stödjer väggen mot kollaps medan monteringen dras och hanteras, vilket gör strukturen lämplig som stödelement i flernivåkonstruktioner. Den exakta spolens stigning och väggtjocklek beror på kanalantalet och routingbanan.
F4: Är anpassad sidohålsbehandling tillgänglig för förstärkt medicinsk kateterhölje?
Anpassad sidohålsbehandling erbjuds vanligtvis som en sekundär tjänst. Hålposition, storlek och avstånd definieras på ritningen och verifieras vid inspektion så att den färdiga komponenten matchar anordningskraven.
F5: Vilka steriliseringsmetoder fungerar med FEP-förstärkt införingshylsa?
FEP är kompatibel med många vanliga steriliseringsvägar. Lämplig metod för en given enhet bör bekräftas genom kundens egen validering, och leverantören bör tillhandahålla dimensionsdata före och efter den valda processen.
Slutsats och nästa steg för Component Sourcing
En trådförstärkt införingshylsa är en kritisk komponent för intravenösa kanyleringsanordningar med flera nivåer. Dess spolstruktur och polymerfoder av medicinsk kvalitet arbetar tillsammans för att bibehålla en öppen lumen, stödja kontrollerad flexibilitet och ge förutsägbart beteende över hantering och bearbetning. När specifikationen noggrant anpassas till enhetens design, blir höljet en stabil plattform för ny produktutveckling.
Ingenjörs- och inköpsteam som planerar ett nytt projekt kan börja med att förbereda en ritning med erforderliga mått, antal kanaler, ruttvägen och testförväntningarna. Att dela dessa indata tidigt gör att en leverantör kan föreslå en praktisk introducerslida lösning, inklusive prover för utvärdering och en tydlig offertväg.
For more information, please call us at +86-18913710126 or email us at .
Att designa komponenter för intravenös kanylering på flera nivåer är en krävande uppgift för e...
A bourdon rör är ett av de mest pålitliga sätten att omvandla vätsketrycket till en...
Att välja en inseminationskateter ser ut som en rutinmässig inköpsuppgift tills den...
En graderad matningsslang gjord av TPU löser ett specifikt problem: läkare måste verifiera ins...
Varför kinking och kollaps fortfarande begränsar endoskopiskt arbete I daglig endoskopis...
Varför avsmalnande geometri spelar roll i dräneringsslangar Varje dräneringsledning bero...